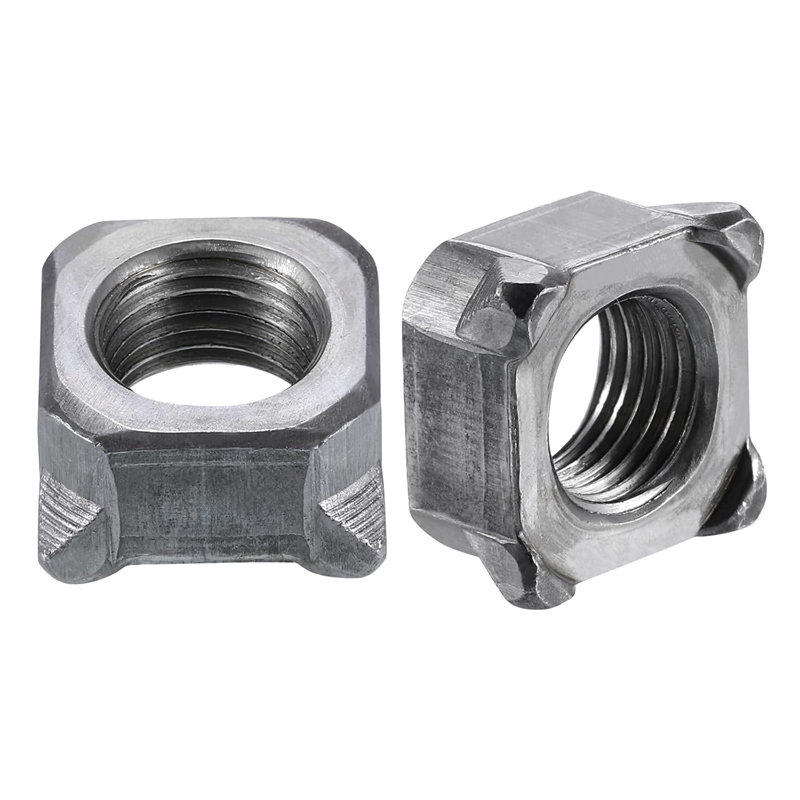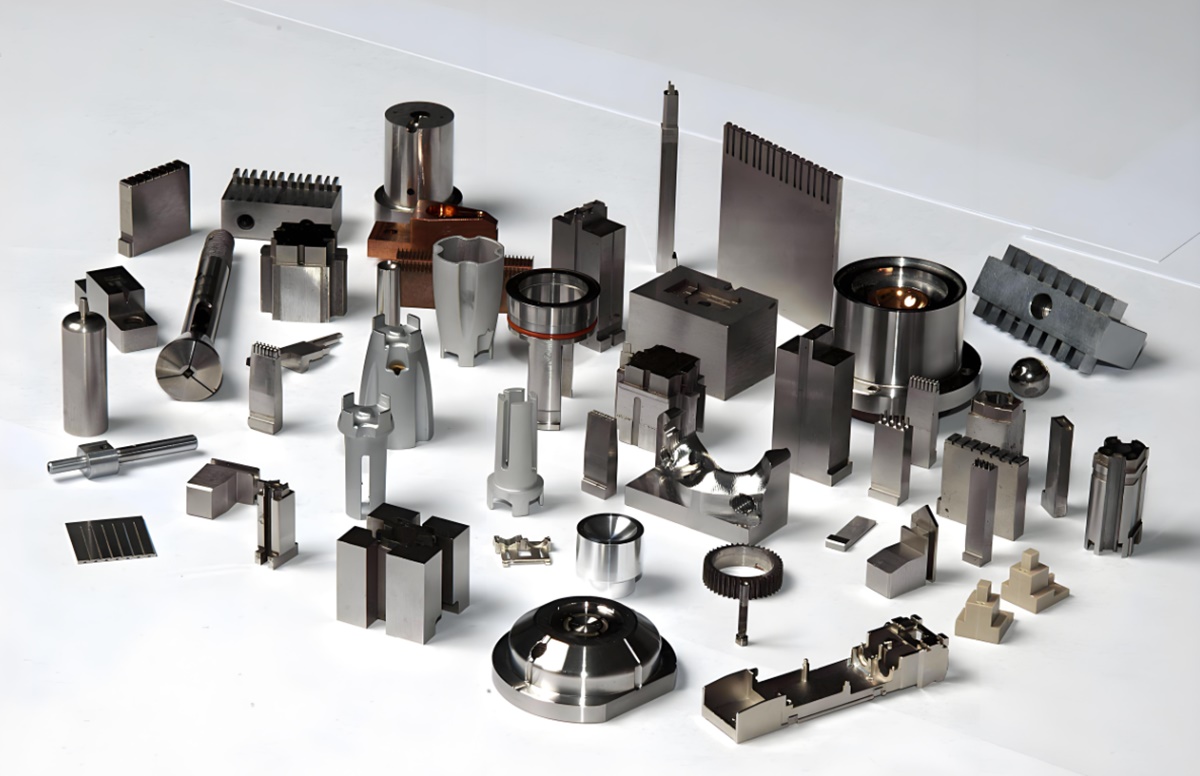
A gestempeld metalen onderdeelziet er wellicht afgewerkt uit zodra het uit de pers komt. De vorm is gevormd, de gaten zitten op hun plaats en de hoofdafmetingen lijken correct. Toch kan een klein detail langs de snijrand later nog voor problemen zorgen. Een scherpe braam kan krassen veroorzaken in de hand van de operator, de montage verstoren, een aangrenzend onderdeel beschadigen of de kwaliteit van een oppervlaktecoating aantasten.
Voor fabrikanten die op maat gemaakte metalen onderdelen kopen, verdient de randkwaliteit vanaf het begin van een project aandacht. Bramen zijn een normaal probleem bij veel snij- en stansbewerkingen, maar hun grootte, richting en consistentie kunnen variëren, afhankelijk van het materiaal, de staat van het gereedschap en de productie-opstelling. Als u begrijpt waarom ze ontstaan, kunt u gemakkelijker beslissen wanneer ze acceptabel zijn en wanneer er extra werk nodig is.
Bij het stempelen van metaal wordt gebruik gemaakt van een pons en een matrijs om plaatmateriaal onder druk te snijden of te vormen. Tijdens een snijbewerking vervormt de plaat eerst, scheurt vervolgens en scheidt zich terwijl de stempel er doorheen beweegt. De resulterende rand kan een omkanteling bevatten nabij de ingangszijde, een relatief glad gepolijst gebied, een breukzone en een kleine verhoogde braam nabij de uitgangszijde.
De grootte van de braam hangt gedeeltelijk af van de speling tussen stempel en matrijs.
Als de opening niet compatibel is met de dikte en eigenschappen van het materiaal, wordt het metaal mogelijk niet zoals verwacht gescheiden. Een te grote speling zal ruwere randen en grotere bramen veroorzaken, terwijl een te kleine speling de snijkracht, gereedschapsslijtage of andere randdefecten zal vergroten. De optimale instelling hangt af van het specifieke materiaal- en gereedschapsontwerp en niet van een universele waarde.
Gereedschapsomstandigheden zijn ook belangrijk. Door de slijtage van de snijkant kunnen de stempel en de matrijs de plaat niet langer netjes snijden. Zodra het gereedschap consistente randen produceert, kan het geleidelijk meer duidelijke bramen achterlaten. Als deze verandering tijdens het lange productieproces niet wordt opgemerkt, kan het zijn dat een groot aantal onderdelen een aanvullende afwerking nodig heeft.
Materiaaleigenschappen voegen nog een variabele toe. Verschillende soorten roestvrij staal, koolstofstaal, aluminium en andere platen hebben verschillende prestaties tijdens het snijproces. Dikte, hardheid, ductiliteit en oppervlaktetoestand hebben allemaal invloed op de uiteindelijke rand. Om deze reden moet een stempelopstelling worden beoordeeld aan de hand van het daadwerkelijke materiaal dat voor de bestelling is opgegeven.
Een braam is niet alleen een cosmetisch defect. Het belang ervan hangt af van waar het gestempelde onderdeel zal worden gebruikt en hoe het zal interageren met andere onderdelen.
Overweeg een metalen beugel met verschillende montagegaten. Als er bramen rond deze gaten achterblijven, kunnen deze voorkomen dat de pasvlakken plat blijven liggen of de pasvorm van een bevestigingsmiddel belemmeren. Bij samenstellingen met bewegende componenten kan een blootliggende scherpe rand de bedrading, afdichtingen of nabijgelegen oppervlakken beschadigen. Bij onderdelen die vaak door operators worden gehanteerd, kunnen scherpe randen ook vermijdbare veiligheidsrisico's veroorzaken.
Ook coating en corrosiebescherming vergen aandacht. Een ruwe rand kan moeilijker consistent te bedekken zijn dan een goed voorbereid oppervlak, afhankelijk van de coatingmethode en de geometrie van het onderdeel. Als het onderdeel in een vochtige of corrosieve omgeving wordt gebruikt, moet randvoorbereiding worden beschouwd als onderdeel van het algehele afwerkingsplan en niet als een geïsoleerde cosmetische stap worden behandeld.
Niet elk gestempeld onderdeel heeft een perfect gladde rand nodig. Een verborgen beugel zonder nauwsluitende interfaces kan een kleine braam tolereren die onaanvaardbaar zou zijn op een zichtbaar paneel of een onderdeel met precisiemontage. Het belangrijke punt is om acceptatie-eisen te definiëren op basis van functie, hantering en de omringende montage.
Wanneer de randconditie niet voldoet aan de tekening- of toepassingseisen, kan ontbramen het ongewenste materiaal verwijderen of verminderen. De juiste methode is afhankelijk van de vorm, het materiaal, de dikte, het productievolume en de gewenste randafwerking van het onderdeel.
Mechanische methoden omvatten borstelen, schurende afwerking, tuimelen en speciale ontbraamapparatuur. Ze kunnen nuttig zijn voor het verwijderen van scherpe randen van geschikte onderdelen, vooral wanneer veel vergelijkbare componenten moeten worden verwerkt. De afwerkingsmethode moet echter zorgvuldig worden geselecteerd. Overmatig materiaal verwijderen kan de randafmetingen veranderen, kleine onderdelen aantasten of een oppervlak beschadigen dat intact moet blijven.
Handmatig ontbramen kan flexibiliteit bieden voor prototypes, bestellingen in kleine volumes of componenten met moeilijk bereikbare plaatsen. De beperkingen ervan worden duidelijker wanneer de productievolumes toenemen of wanneer een groot aantal randen consistent moet worden afgewerkt. Duidelijke werkinstructies en adequate controle zijn van belang wanneer handmatige nabewerking deel uitmaakt van het productietraject.
Soms is de beste oplossing het verbeteren van de stempelbewerking zelf. Het handhaven van scherp gereedschap, het controleren van de speling tussen stempel en matrijs en het bewaken van de randconditie kunnen braamvorming verminderen voordat secundaire afwerking noodzakelijk wordt. Gereedschapsonderhoud elimineert niet elke braam, maar kan er wel toe bijdragen dat het proces binnen de afgesproken grenzen blijft.
Een veel voorkomende bron van verwarring is de uitdrukking ‘geen bramen’. Het klinkt eenvoudig, maar het beschrijft mogelijk geen meetbare acceptatiestandaard. Sommige toepassingen vereisen dat alle scherpe randen worden verwijderd, terwijl andere een maximaal toegestane braamhoogte specificeren of bepaalde randen identificeren die speciale aandacht behoeven.
Een technische tekening kan de verwachtingen duidelijker maken door kritische randen te markeren, functionele oppervlakken te identificeren en eventueel vereiste ontbraam- of randbreekbewerkingen te specificeren. Als de braamhoogte belangrijk is, moeten de koper en de fabrikant overeenkomen hoe deze wordt gemeten en welke limiet van toepassing is. De inspectiemethode moet passen bij de geometrie van het onderdeel en het beoogde gebruik.
Gestempelde componenten functioneren zelden afzonderlijk. Ze kunnen worden gemonteerd met bevestigingsmiddelen, verbonden met machinaal bewerkte onderdelen, geverfd, geplateerd of geïnstalleerd naast plastic en elektrische componenten. Randkwaliteit moet daarom worden beoordeeld in de context van het volledige product.
Bijvoorbeeld,een gestempelde metalen klemmoet mogelijk zijn vorm behouden en schade aan een slang of kabel vermijden. Voor een montageplaat zijn mogelijk schone gaten en vlakke contactvlakken nodig, zodat de bouten goed kunnen worden vastgedraaid. In elk geval is de beste randspecificatie degene die de functie van de component ondersteunt zonder onnodige verwerking toe te voegen.
Ningbo Shengfa-hardware ondersteunt productieprojecten voor metalen componenten waarbij materiaalkeuze, vormvereisten en downstream-bewerkingen samen moeten worden overwogen. Het verstrekken van een tekening, materiaalkwaliteit, dikte, verwachte bestelhoeveelheid en toepassingsdetails maakt het gemakkelijker om de juiste productie- en afwerkingsaanpak te bespreken.
Een goede randkwaliteit is zelden het resultaat van één aanpassing alleen. Het komt voort uit het afstemmen van het materiaal op het gereedschap, het behouden van de snijkanten, het definiëren van realistische acceptatielimieten en het selecteren van afwerkingsmethoden die bij het onderdeel passen. Wanneer deze details vóór massaproductie zijn opgelost, kunnen fabrikanten en kopers vermijdbare herbewerkingen verminderen en een betrouwbaarder leveringsproces creëren.
Voor ondernemingen die op maat gemaakte stempelmetalen onderdelen kopen,Ningbo Shengfa-hardwarestelt voor om braambeperking en randafwerking te bespreken in de offerte- of tekeningbeoordelingsfase. Een kort technisch gesprek aan het begin kan verwarring achteraf voorkomen, vooral wanneer componenten nauwkeurig moeten worden gemonteerd, beschermd door beschermende coatings of veilig moeten worden afgevoerd op de assemblagelijn.
-