

Complexe metalen componenten zorgen vaak voor een fundamenteel productieprobleem: hoe ingewikkelder de geometrie wordt, hoe moeilijker het is om deze nauwkeurig te produceren zonder meerdere bewerkings- of assemblagestappen toe te voegen.Roestvrijstalen investeringsgietonderdelenbiedt een praktische manier om vormen te vormen die moeilijk of soms oneconomisch te produceren zijn uit massief materiaal.
Maar dit betekent niet dat elke complexe vorm met succes kan worden gegoten. Dunne wanden, smalle doorgangen, scherpe overgangen, diepe holtes en kleine openingen stellen allemaal verschillende eisen aan het gietproces. De echte vraag is niet simpelweg of het gieten van roestvrij staal ingewikkelde geometrieën kan produceren, maar hoe ver het proces kan gaan met behoud van een goede metaalstroom, dimensionale controle en bruikbare oppervlaktekwaliteit.
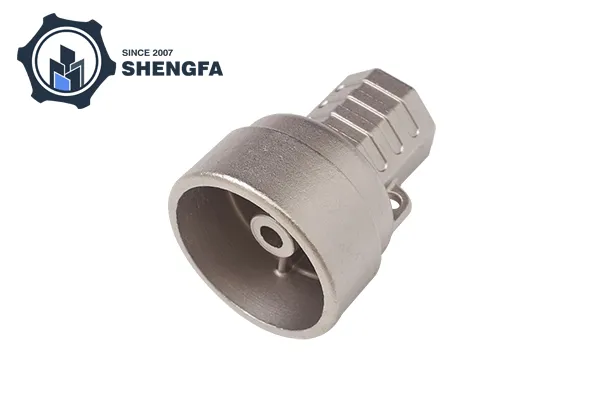
Investeringsgieten begint met een gedetailleerd was- of polymeerpatroon. Rond het patroon wordt een keramische schaal gebouwd, waarna het patroon wordt verwijderd en gesmolten roestvrij staal in de resulterende holte wordt gegoten.
Omdat de mal wordt gemaakt rond de werkelijke geometrie van het onderdeel, is het proces niet volledig afhankelijk van snijgereedschappen die elk oppervlak bereiken. Dit is een van de belangrijkste voordelen voor gecompliceerde onderdelen.
Kenmerken die vaak in één casting kunnen worden verwerkt, zijn onder meer:
Voor een machinaal bewerkt onderdeel kan het produceren van deze functies verschillende opstellingen, gespecialiseerd gereedschap of afzonderlijke componenten vereisen die later worden samengevoegd. Investeringsgieten kan het aantal individuele productiebewerkingen verminderen door een groter deel van de geometrie direct in de mal te vormen.
Dunne wanden zijn mogelijk, maar behoren tot de meer gevoelige kenmerken van een investeringsgietproces.
Wanneer gesmolten roestvrijstalen investeringsgietonderdelen een dun gedeelte binnendringen, verliest het metaal snel warmte omdat de omringende mal warmte absorbeert. Als het metaal stolt voordat de holte volledig is gevuld, kunnen defecten zoals verkeerde uitvoeringen of onvolledige secties optreden.
Verschillende variabelen zijn van invloed op de vraag of een dunne wand succesvol kan worden gevuld:
| Factor | Effect op dunne secties |
|---|---|
| Wanddikte | Bepaalt hoe snel het metaal warmte verliest |
| Giet temperatuur | Beïnvloedt de vloeibaarheid van metalen |
| Samenstelling van de legering | Verschillende soorten gedragen zich anders tijdens het vullen |
| Shell-temperatuur | Beïnvloedt de stollingssnelheid |
| Poortontwerp | Regelt hoe gesmolten metaal dunne gebieden bereikt |
| Deelgeometrie | Scherpe overgangen kunnen de metaalstroom onderbreken |
| Gietgrootte | Voor grotere onderdelen kunnen verschillende vulstrategieën nodig zijn |
Daarom is er niet één universele minimale wanddikte die voor ieder RVS-gietstuk geldt. De praktische limiet hangt af van de legering, de afmetingen van de componenten, het schaalsysteem, de giettemperatuur en de algehele geometrie.
Een veelgemaakte fout is om een onderdeel alleen op de dunste wand te beoordelen. In de praktijk bepaalt de hele geometrie hoe gemakkelijk gesmolten metaal die muur kan bereiken.
Een korte dunne ribbe die is verbonden met een relatief dik gedeelte kan bijvoorbeeld gemakkelijker te vullen zijn dan een lange, geïsoleerde dunne wand. Op dezelfde manier kan een dun gebogen oppervlak zich anders gedragen dan een dun plat gedeelte.
Ontwerpers moeten daarom rekening houden met:
Hoe langer een dunne wand is, hoe groter het risico op voortijdige verharding voordat de holte volledig gevuld is.
Dunne secties die zijn verbonden met grotere massa's kunnen verschillen ervaren in koeling en stolling. Juiste overgangen kunnen plaatselijke spanningen en gietfouten helpen verminderen.
Scherpe interne hoeken kunnen de metaalstroom bemoeilijken en spanningsconcentratie veroorzaken. Kleine radiussen zijn over het algemeen gemakkelijker te beheren dan abrupte overgangen van 90 graden.
Interne kanalen moeten ervoor zorgen dat gesmolten metaal kan binnendringen en dat lucht of gassen kunnen ontsnappen. Extreem smalle of diepe passages kunnen moeilijker consistent te reproduceren zijn.
Investeringsgieten wordt vaak geassocieerd met ingewikkelde vormen, maar er zijn praktische grenzen.
Een ontwerp kan moeilijk worden als het verschillende extreme kenmerken tegelijk combineert, bijvoorbeeld een heel dunne wand, een lange, smalle holte, een diepe interne doorgang en een kleine opening.
Op dat moment verandert de vraag van "Kan het worden uitgebracht?" tot "Kan het consistent worden gecast?"
Dit onderscheid is belangrijk voor de productieplanning. Een geometrie die eenmalig onder zorgvuldig gecontroleerde omstandigheden kan worden geproduceerd, is mogelijk niet geschikt voor stabiele herhaalde productie als het procesvenster te smal is.
Roestvast staal omvat veel verschillende legeringsfamilies, waaronder austenitische, martensitische, ferritische en precipitatiehardende kwaliteiten. Hun castinggedrag is niet identiek.
Het geselecteerde cijfer kan invloed hebben op:
Om deze reden moet de materiaalkeuze plaatsvinden samen met het gietontwerp en niet nadat de geometrie al is afgerond.
Een roestvast staalsoort die in de eerste plaats is geselecteerd vanwege corrosiebestendigheid kan bijvoorbeeld andere procesoverwegingen vereisen dan een kwaliteit die is geselecteerd vanwege een hogere hardheid of mechanische sterkte.
Het proces wordt vooral nuttig wanneer verschillende complexe kenmerken in één metaalcomponent moeten worden opgenomen.
Denk aan een roestvrijstalen behuizing met gebogen doorgangen, montagenokken, dunne ribben en een onregelmatig extern profiel. Het bewerken van de gehele vorm uit een massief blok kan aanzienlijke materiaalverspilling opleveren en meerdere bewerkingsoriëntaties vereisen.
Investeringsgieten kan eerst een groot deel van de basisgeometrie vormen. Bewerking kan dan worden gereserveerd voor oppervlakken waar nauwere toleranties, schroefdraad, afdichtingsgebieden of nauwkeurige gaten vereist zijn.
Deze combinatie is vaak praktischer dan te verwachten dat elke bewerking wordt uitgevoerd door gieten of machinaal bewerken.
Met investeringsgieten kunnen relatief gedetailleerde oppervlakken worden bereikt, maar niet elk kenmerk hoeft noodzakelijkerwijs in de gegoten toestand te blijven.
Typische bewerkingsgebieden na het gieten zijn onder meer:
De sleutel is om onderscheid te maken tussen vormcomplexiteit en dimensionale precisie.
Investeringsgieten is zeer geschikt voor het vormen van complexe vormen. CNC-bewerking blijft geschikter wanneer een oppervlak bijzonder nauwe maattoleranties of een gecontroleerde oppervlakteafwerking vereist.
Een kleine aanpassing aan het CAD-model kan soms een groot verschil maken in het gietgedrag.
Nuttige ontwerpoverwegingen zijn onder meer:
Plotselinge veranderingen van dunne naar dikke secties kunnen een ongelijkmatige koeling veroorzaken. Geleidelijke overgangen kunnen een voorspelbaarder stollingspatroon opleveren.
Het toevoegen van geschikte stralen kan de metaalstroom verbeteren en plaatselijke spanningsconcentraties verminderen.
Grote verschillen in sectiedikte kunnen verschillende koelsnelheden veroorzaken en de kans op krimpgerelateerde problemen vergroten.
Hoewel bij investeringsgieten niet dezelfde ontwerpoverwegingen bij het losmaken van de mal nodig zijn als bij conventioneel spuitgieten, moet het algehele patroon- en schaalontwerp nog steeds voldoen aan de vereisten voor productie en patroonverwijdering.
Oppervlakken die machinale bewerking na het gieten vereisen, moeten tijdens het ontwerp worden geïdentificeerd in plaats van achteraf te worden toegevoegd.
Externe geometrie is over het algemeen gemakkelijker te inspecteren dan interne geometrie. Zodra een component interne doorgangen of ingesloten holtes bevat, wordt verificatie belangrijker.
Afhankelijk van het onderdeel kan de inspectie het volgende omvatten:
Röntgeninspectie is vooral nuttig wanneer interne defecten niet van buitenaf kunnen worden vastgesteld. Het kan bepaalde vormen van porositeit, krimp of insluitsels onthullen zonder het onderdeel uit elkaar te snijden.
Investeringsgieten heeft de neiging zinvol te zijn wanneer een component een complexe geometrie, relatief kleine of middelgrote afmetingen, moeilijk te bewerken kenmerken en de noodzaak om het aantal geassembleerde stukken te verminderen, combineert.
Het kan minder aantrekkelijk zijn als:
Het beste proces hangt daarom af van het hele onderdeel en niet van één aantrekkelijk kenmerk.
Voordat u kiest voor investeringsgietwerk van roestvrij staal, moeten verschillende vragen worden beantwoord:
Als u deze vragen vroegtijdig beantwoordt, kunt u potentiële gietproblemen aan het licht brengen voordat het gereedschap en de productie beginnen.
Roestvrij staalgietwerk kan ingewikkelde geometrieën en dunwandige kenmerken aan, maar de mogelijkheden ervan zijn niet onbeperkt. Succesvolle resultaten zijn afhankelijk van de relatie tussen wanddikte, geometrie, legeringskeuze, metaaltemperatuur, schaalomstandigheden, poortontwerp en stollingsgedrag.
De sterkste toepassing is niet simpelweg een onderdeel met een ingewikkelde vorm. Het is een onderdeel waarbij complexe geometrie efficiënt kan worden gevormd door middel van gieten, terwijl precisiekritische gebieden worden afgewerkt door middel van machinale bewerking en geverifieerd door middel van passende inspecties.
Voor roestvrijstalen investeringsgietonderdelen is de meest bruikbare aanpak daarom het evalueren van de volledige geometrie in plaats van zich te concentreren op een enkele minimale wanddikte. Een goed ontworpen gietstuk werkt met het gedrag van gesmolten roestvrij staal in plaats van het proces te dwingen kenmerken te reproduceren die fundamenteel moeilijk te vullen of consistent te laten stollen zijn.
-


