Mensen beginnen vaak met materiaalkwaliteiten als ze het hebben over bouten en moeren, en op papier is dat logisch. Normen, sterkteklassen, chemische samenstelling: het is allemaal nodig. Maar als je genoeg tijd aan de daadwerkelijke productie besteedt, begin je te merken dat deze labels niet volledig verklaren waarom sommige bevestigingsmiddelen zich consistent gedragen en andere niet. Het verschil treedt meestal eerder op, in het minder zichtbare deel van het proces, ergens tussen de selectie van de grondstoffen en de eerste vormingsstap.
BijNingbo Shengfa-hardwarehebben we gevallen gezien waarin twee batches materiaal aan dezelfde specificaties voldoen, maar toch verschillend reageren zodra ze het smeden ingaan. Het is niet altijd dramatisch. Soms is het slechts een klein verschil in de manier waarop het materiaal onder druk stroomt, of hoe het reageert op temperatuurveranderingen. Maar die kleine verschillen verdwijnen niet; ze blijven in het onderdeel en beïnvloeden stilletjes alles wat daarna komt.
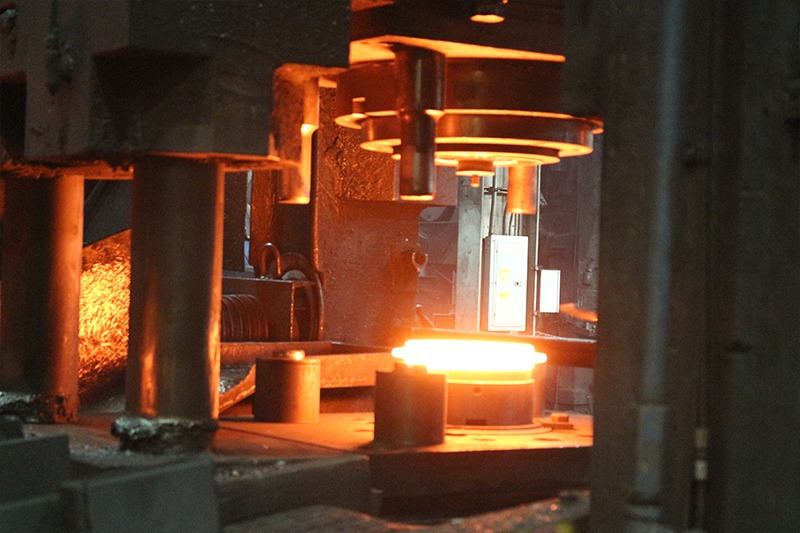
Smeden, in die zin, is meer dan vormgeven. Het stelt een soort interne voorwaarde voor het bevestigingsmiddel. Als de temperatuurregeling niet stabiel is of als de vervorming ongelijkmatig is, kan er interne spanning ontstaan op manieren die niet direct zichtbaar zijn. Een bout kan er na het vormen prima uitzien. Afmetingen kunnen nog steeds binnen de tolerantie vallen. Maar de structuur binnenin is mogelijk al minder stabiel dan verwacht. Dit veroorzaakt niet altijd onmiddellijke problemen en daarom wordt het gemakkelijk over het hoofd gezien. In plaats daarvan verschijnt het later – soms tijdens het draadsnijden, soms tijdens de warmtebehandeling en soms pas nadat de bevestiger een tijdje in gebruik is geweest.
Hetzelfde idee wordt nog duidelijker bij het werken met aluminium onderdelen. Vergeleken met staal heeft aluminium de neiging sneller te reageren op procesvariaties. Een kleine schommeling in temperatuur of druk kan tot merkbare verschillen in vorm of oppervlakteconditie leiden. In zekere zin legt aluminium problemen sneller bloot. Het tolereert inconsistentie niet zo goed, waardoor het een nuttige herinnering is aan hoe belangrijk controle in een vroeg stadium werkelijk is.
Processen als gieten of investeringsgieten voegen hier nog een laag aan toe. Ze bieden flexibiliteit in vorm, vooral voor complexere componenten, maar vereisen ook een zorgvuldige controle van de koelsnelheden en materiaalstroom. Als die controle niet stabiel is, kunnen interne defecten of structurele variaties zich voortzetten in de bewerking. Dus zelfs al eerderCNC-bewerkingbegint, wordt de uitkomst al beïnvloed door beslissingen die veel eerder zijn genomen.
Wat na verloop van tijd duidelijk wordt, is dat betrouwbaarheid niet begint bij inspectie. Het begint op het punt waar het materiaal voor het eerst van vorm begint te veranderen. En als die stap niet stabiel is, moet alles wat volgt harder werken om dit te compenseren.
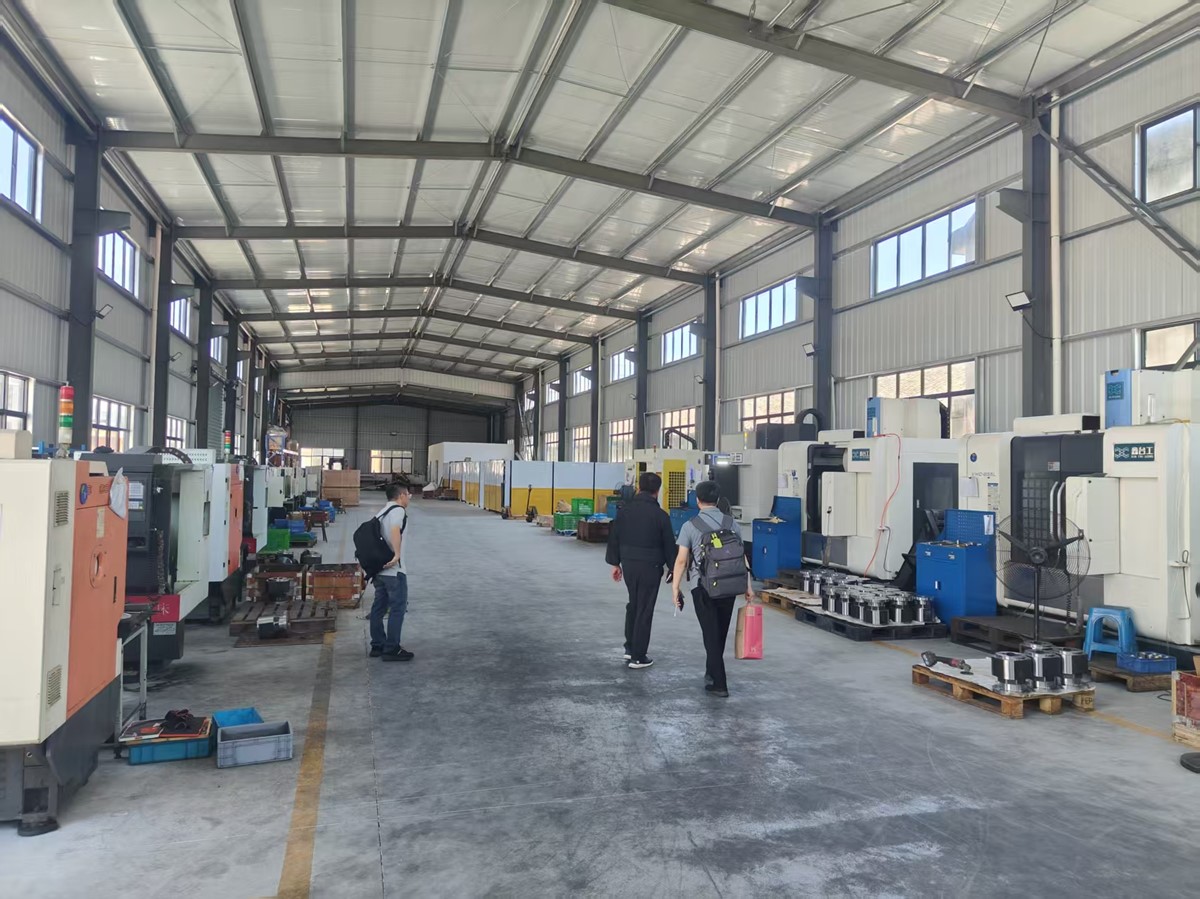
Zodra het vormen voltooid is, neemt de CNC-bewerking het over, en dit is waar de meeste mensen verwachten dat precisie volledig gedefinieerd is. Er worden tekeningen gevolgd, toleranties gecontroleerd en alles lijkt in een meer gecontroleerde fase terecht te komen. Maar in werkelijkheid brengt machinale bewerking zijn eigen soort variabiliteit met zich mee, vooral wanneer de productieseries groot en continu zijn.
Precisie gaat in de praktijk niet alleen over het één keer bereiken van een doeldimensie. Het gaat erom hetzelfde resultaat in de loop van de tijd te behouden, over verschillende batches heen, onder licht veranderende omstandigheden. Gereedschapsslijtage gebeurt bijvoorbeeld niet in één keer. Het gebeurt geleidelijk, en die geleidelijke verandering kan invloed hebben op de manier waarop oppervlakken worden gesneden of hoe draden worden gevormd. Als dit niet zorgvuldig wordt beheerd, leidt dit tot kleine verschuivingen die zich ophopen.
Draden zijn bijzonder gevoelig. Op het eerste gezicht lijken ze eenvoudig: slechts een gedefinieerd profiel dat langs een schacht wordt herhaald. Maar tijdens de productie zijn ze afhankelijk van stabiele snijomstandigheden. Een lichte trilling, een kleine verandering in de voedingssnelheid of zelfs een verschil in materiaalhardheid kunnen de manier waarop de schroefdraad naar buiten komt veranderen. Soms is de variatie klein genoeg om door de inspectie te komen, maar groot genoeg om te beïnvloeden hoe bouten en moeren tijdens de montage aangrijpen.
Bij Ningbo Shengfa Hardware hebben we geleerd dat het nastreven van extreem nauwe toleranties niet altijd de meest effectieve aanpak is. Wat belangrijker is, is of deze toleranties consistent kunnen worden gehandhaafd. Een opstelling die iets minder agressieve sneden produceert, maar stabiel blijft tijdens lange runs, levert vaak betere algehele prestaties dan een opstelling die streeft naar perfectie maar fluctueert. Dit wordt vooral belangrijk in de exportproductie, waar klanten niet alleen nauwkeurigheid verwachten, maar ook herhaalbaarheid voor duizenden of zelfs miljoenen bevestigingsmiddelen.
CNC-bewerking sluit ook nauw aan bij eerdere processen zoals smeden en gieten. Als een onderdeel binnenkomt met lichte interne spanning of inconsistentie in afmetingen, moet de bewerking zich aanpassen. Soms betekent dat het aanpassen van parameters, soms betekent het het accepteren van een bepaald niveau van variatie. Maar hoe dan ook, het proces wordt minder voorspelbaar. Dit is de reden waarom ervaren fabrikanten de neiging hebben zich te concentreren op het verminderen van variatie voordat de bewerking zelfs maar begint, in plaats van te proberen deze later te corrigeren.
Er zit ook een praktische kant aan. In de dagelijkse productie worden machines niet voortdurend aangepast. Frequente veranderingen kunnen meer instabiliteit introduceren, niet minder. In plaats daarvan worden parameters ingesteld binnen een bereik dat bewezen heeft te werken, en worden operators getraind om te herkennen wanneer iets afwijkt. Het is geen dramatisch proces. Meestal gebeurt er niets ongewoons. Maar die stille consistentie zorgt ervoor dat de bewerkingsresultaten in de loop van de tijd stabiel blijven.
Tegen de tijd dat de oppervlaktebehandeling begint, draagt het bevestigingsmiddel al de geschiedenis in zich van alles wat eraan voorafging. Coaten wordt vaak gezien als de laatste stap, iets dat de corrosieweerstand of het uiterlijk verbetert. Maar in werkelijkheid hangt het sterk af van de staat van het oppervlak waarop het wordt aangebracht.
Als bij het bewerken oneffen oppervlakken achterblijven of als de reiniging niet grondig is, zal de coating zich niet consistent gedragen. De dikte kan variëren, de hechting kan verzwakken en de algehele prestaties van het bevestigingsmiddel kunnen minder voorspelbaar worden. Dit beïnvloedt meer dan alleen de corrosiebestendigheid. Het kan de wrijving, het koppel tijdens de montage en zelfs de prestatie van de bevestiger onder belasting beïnvloeden.
Oppervlaktebehandeling lost in die zin eerdere problemen niet op. Het onthult ze. Een stabiel proces dat tot deze fase leidt, maakt coaten eenvoudig. Een onstabiele maakt het moeilijk te controleren, zelfs met aanvullende inspectie.
Dit is waar procesbeheersing minder gaat over correctie en meer over preventie. In plaats van sterk te vertrouwen op de eindinspectie om defecten op te sporen, verschuift de focus naar het binnen een stabiel bereik houden van elke fase. Dat betekent niet dat alle variatie moet worden geëlimineerd – dat is niet realistisch – maar wel dat onnodige fluctuaties moeten worden verminderd, zodat het eindproduct zich voorspelbaar gedraagt.
Bij Ningbo Shengfa Hardware heeft deze aanpak zich geleidelijk ontwikkeld. Het is niet gebouwd op basis van één enkel systeem of standaard, maar op basis van herhaalde ervaringen met exportproductie. Verschillende klanten, verschillende toepassingen, verschillende verwachtingen: na verloop van tijd beginnen er patronen te ontstaan. Producten die goed presteren, komen vaak voort uit processen die niet veel veranderen. Producten die problemen vertonen, zijn vaak terug te voeren op stappen waarbij de controle minder consistent was.
Er is ook een evenwicht dat moet worden gehandhaafd. Te veel aanpassingen, zelfs met goede bedoelingen, kunnen instabiliteit veroorzaken. Te weinig aandacht kan ertoe leiden dat problemen groter worden. De uitdaging is het vinden van een middenweg waarin processen worden gecontroleerd, maar niet overdreven worden gecorrigeerd. Dat evenwicht staat niet vast; het evolueert met ervaring.